

Milline on freesimise edenemine?
Jäta sõnum
Milline on freesimise edenemine?
Freesimine on kõige levinum mehaaniline töötlemine, materjali eemaldamise protsess, mis võib soovimatu materjali tükeldamise teel luua detailile mitmesuguseid funktsioone. Freesimiseks on vaja freespinki, toorikut, kinnitusdetaili ja lõikurit. Toorik on armatuurile kinnitatud eelnevalt vormitud materjali tükk, mis on ise kinnitatud freespinkis asuva platvormi külge. Lõikur on teravate hammastega lõikeriist, mis kinnitatakse ka freesmasinasse ja pöörleb suurel kiirusel. Tooriku toites pöörlevasse lõikurisse lõigatakse soovitud kuju saamiseks sellest toorikust materjal väikeste laastude kujul.

Freesimist kasutatakse tavaliselt selliste osade tootmiseks, mis pole telgsümmeetrilised ja millel on palju funktsioone, nagu augud, pilud, taskud ja isegi kolmemõõtmelised pinnakontuurid. Osad, mis on täielikult freesitud, sisaldavad sageli komponente, mida kasutatakse piiratud koguses, näiteks prototüüpide jaoks, näiteks eritellimusel valmistatud kinnitusdetailid või kronsteinid. Teine freesimisviis on tööriistade valmistamine muudeks protsessideks. Näiteks jahvatatakse tavaliselt kolmemõõtmelised vormid. Freesimist kasutatakse tavaliselt teisese protsessina ka teistsuguse protsessi abil valmistatud osade omaduste lisamiseks või viimistlemiseks. Tänu freesimisel pakutavatele suurtele tolerantsidele ja pinnaviimistlusele on see ideaalne täpsusomaduste lisamiseks detailile, mille põhikuju on juba moodustatud.

Varustus
Freesimismasinaid võib leida erineva suuruse ja konstruktsiooniga, kuid neil on ikka samad põhikomponendid, mis võimaldavad toorikut tööriista suhtes kolmes suunas liigutada. Need komponendid hõlmavad järgmist:
Alus ja veerg - freespingi alus on lihtsalt platvorm, mis istub maapinnal ja toetab masinat. Aluse külge kinnitatakse suur veerg, mis ühendatakse teiste komponentidega.
Laud - freesitav toorik paigaldatakse lauale kutsutavale platvormile, mille pinnal on tavaliselt T-kujulised pilud. Toorik võib olla kinnitatud kruustangil, mida nimetatakse T-piludesse, või detaili saab kinnitada otse nendesse piludesse. Tabel annab tooriku horisontaalse liikumise X-suunas, libistades mööda selle all asuvat platvormi, mida nimetatakse sadulaks.
Sadul - sadul on platvorm, mis toetab lauda ja võimaldab selle pikisuunalist liikumist. Sadul on samuti võimeline liikuma ja tagab tooriku horisontaalse liikumise Y-suunas, libistades risti mööda teist platvormi, mida nimetatakse põlveks.
Põlv - põlv on platvorm, mis toetab sadulat ja lauda. Enamikus freespinkides, mida mõnikord nimetatakse kolonni- ja põlve freespinkideks, tagab põlv tooriku vertikaalse liikumise (Z suund). Põlv võib liikuda vertikaalselt mööda kolonni, liigutades seega toorikut vertikaalselt, samal ajal kui lõikur jääb selle kohal liikumatuks. Fikseeritud voodimasinas fikseeritakse põlv, samal ajal kui lõikur tooriku lõikamiseks vertikaalselt liigub.
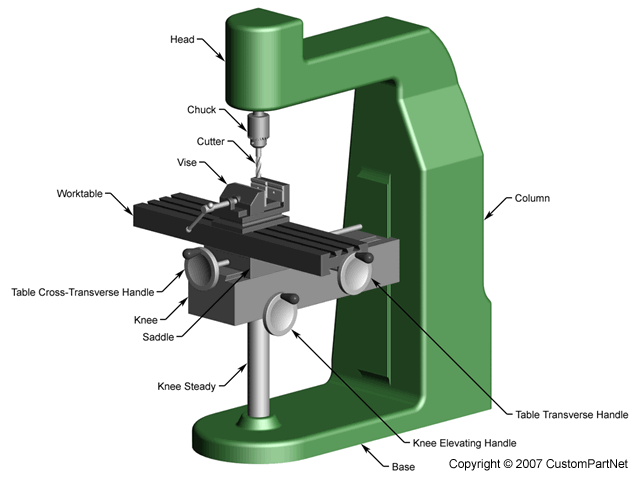
Manuaalne vertikaalne freespink
Ülaltoodud jahvatusmasina komponendid võivad olla orienteeritud kas vertikaalselt või horisontaalselt, luues kaks freespinkide väga erinevat vormi. Horisontaalsel freespingil kasutatakse lõikurit, mis on paigaldatud tooriku kohale horisontaalsele võllile, mida nimetatakse lehtlaks. Sel põhjusel nimetatakse horisontaalset freesimist mõnikord lehtla freesimiseks. Leht on ühel küljel toetatud ümaraga, mis on ühendatud kolonniga, ja teiselt poolt spindliga. Spindli juhib mootor ja seetõttu pöörleb kaar. Freesimise ajal pöörleb lõikur horisontaaltelge pidi ja lõikuri külg eemaldab materjali toorikust. Seevastu vertikaalne freespink orienteerib lõikurit vertikaalselt. Lõikur kinnitatakse detaili, mida nimetatakse katteks, sisse, mis seejärel kinnitatakse vertikaalselt orienteeritud spindli külge. Spindel asub freespea sees, mis kinnitatakse kolonni külge. Vertikaalsel freesmasinal tehtud freesimistoimingud eemaldavad materjali nii lõikuri põhja kui ka külgede abil.
Freesimismasinaid võib liigitada ka kasutatava juhtimistüübi järgi. Manuaalne freespink nõuab, et operaator kontrollib freesimise ajal lõikuri liikumist. Operaator kohandab lõikuri asukohta käsivarre abil, mis liigutavad lauda, sadulat ja põlve. Freesimismasinaid saab ka arvutiga juhtida, sel juhul viidatakse neile kui CNC (CNC) freespingile. CNC-freespingid liigutavad toorikut ja lõikurit eelprogrammeeritud käskude alusel, mis pakuvad väga suurt täpsust. Kirjutatud programme nimetatakse sageli G-koodideks või NC-koodideks. Paljud CNC-freespingid sisaldavad lisaks tavapärasele XYZ-i liigutusele ka teist liikumistelge. Spindli ja lõikuri nurka saab muuta, võimaldades freesida veelgi keerukamaid kujundeid.
Freesimise tööriist
Freesimiseks vajalik tööriist on terav lõikur, mida spindl pöörab. Lõikur on silindriline tööriist, mille väliskülgedel on teravad hambad. Hammaste vahelisi ruume nimetatakse flöötideks ja need võimaldavad materjalilaastudel toorikust eemalduda. Hambad võivad asuda sirgelt lõikuri küljelt, kuid need on sagedamini paigutatud spiraali. Spiraali nurk vähendab jõudude jaotusega hammaste koormust. Samuti varieerub hammaste arv lõikuril. Suurem hammaste arv tagab parema pinnaviimistluse. Freesid, mida saab freesimiseks kasutada, on väga mitmekesised, võimaldades seega mitmesuguste omaduste kujundamist. Kuigi need lõikurid erinevad suuresti läbimõõdu, pikkuse ja moodustuva lõike kuju järgi, erinevad nad ka orientatsiooni järgi, kas neid kasutatakse horisontaalselt või vertikaalselt.
Horisontaalses freesmasinas kasutataval lõikuril on hambad kogu tööriista pikkuses. Tööriista sisemus on õõnes, nii et seda saab paigaldada lehtlale. Selle põhivormi korral on horisontaalsel freesimisel endiselt palju erinevaid lõiketerasid, sealhulgas allpool loetletud.
Lennuk (spiraalne) veski
Vormilt vabastatud veski
Astmeline hammaste veski
Topeltnurkfrees
Teine toiming, mida nimetatakse ribad-freesimiseks, on samuti võimalik horisontaalse freesimismasina abil. See jahvatusviis viitab mitme lehtla külge kinnitatud ja samaaegselt kasutatava lõikuri kasutamisele. Straddle freesimist saab kasutada keeruka funktsiooni moodustamiseks ühe lõikega.
Vertikaalsete freespinkide puhul on lõikurid väga erineval kujul. Lõikuri hambad katavad ainult osa tööriistast, ülejäänud pikkus on sile pind, mida nimetatakse varreks. Varre on lõikuri osa, mis kinnitatakse kolbi sisse spindli külge kinnitamiseks. Samuti on paljud vertikaalsed lõikurid mõeldud lõikamiseks, kasutades nii lõikuri külgi kui ka põhja. Allpool on loetletud mitmed tavalised vertikaalsed lõikurid.
Lameda otsa veski
Kuuli otsaveski
Chamfer mill
Näoveski
Keerdpuur
Reamer
Koputage
Kõiki freesimisel kasutatavaid lõikureid võib leida mitmesugustest materjalidest, mis määravad lõikuri omadused ja tooriku materjalid, mille jaoks see kõige paremini sobib. Need omadused hõlmavad lõikuri kõvadust, sitkust ja kulumiskindlust. Kõige tavalisemad lõikurimaterjalid, mida kasutatakse, on järgmised:
Kiire teras (HSS)
Karbiid
Süsinikteras
Koobalti kiirteras
Lõikuri materjal valitakse mitmete tegurite põhjal, sealhulgas tooriku materjal, maksumus ja tööriista tööiga. Tööriista tööiga on oluline omadus, mida võetakse arvesse lõikuri valimisel, kuna see mõjutab oluliselt tootmiskulusid. Tööriista lühike tööiga ei vaja mitte ainult täiendavate tööriistade ostmist, vaid nõuab ka aega tööriista vahetamiseks iga kord, kui see liiga kulunud on. Ülaltoodud lõikuritel on hambad sageli kaetud erineva materjaliga, et tagada täiendav kulumiskindlus, pikendades sellega tööriista eluiga. Tööriistade kulumist saab vähendada ka jahvatamise ajal lõiketerale ja toorikule määrdeaine ja / või jahutusvedeliku pihustamisega. Seda vedelikku kasutatakse lõikuri temperatuuri alandamiseks, mis võib jahvatamise ajal üsna kuumaks minna, ning hõõrdumise vähendamiseks lõikuri ja tooriku vahel, suurendades sellega tööriista kasutusiga. Samuti võib jahvatamise ajal vedeliku pihustamisel kasutada suuremaid etteandekihte, parandada pinna viimistlust ja lükata materjali laastud. Tüüpilisteks lõikevedelikeks on mineraal-, sünteetilised ja vees lahustuvad õlid.
Materjalid
Freesimisel on materjali toorvorm tükk, millest toorikud lõigatakse. Seda varu on saadaval erineva kujuga, näiteks tasapinnalised lehed, täisvardad (ristkülikukujulised, silindrilised, kuusnurksed jne), õõnsad torud (ristkülikukujulised, silindrilised jne) ja kujuga talad (I-talad, L-talad, T-talad jne). Mõnikord kasutatakse ka kohandatud väljapressimist või olemasolevaid osi, nagu valandid või sepised.
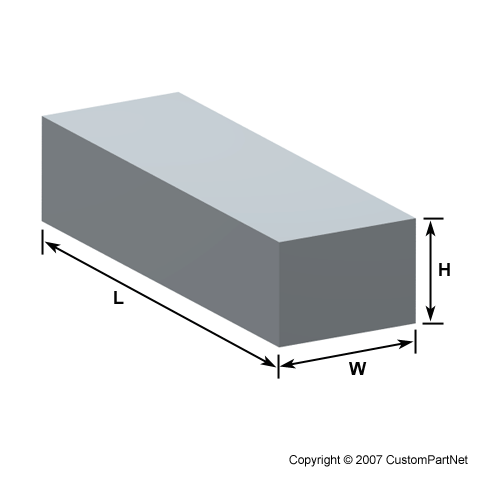 Ristkülikukujuline riba |  Ristkülikukujuline toru | 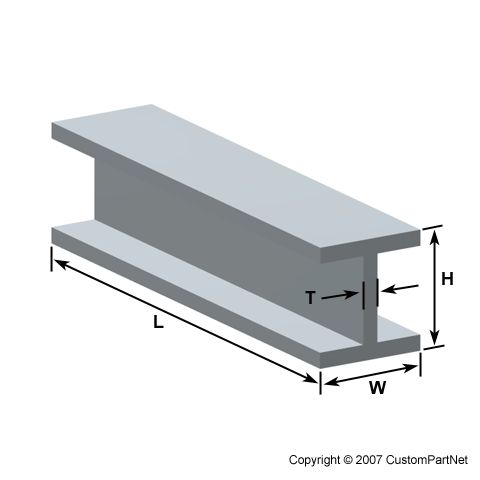 I-tala |
Freesida saab mitmesugustest materjalidest toorikutega, sealhulgas enamiku metallide ja plastidega. Freesimisel kasutatavad levinumad materjalid on järgmised:
Alumiinium
Messing
Magneesium
Nikkel
Teras
Termoreaktiivsed plastid
Titaan
Tsink
Materjali valimisel tuleb arvestada mitmete teguritega, sealhulgas maksumus, tugevus, kulumiskindlus ja töödeldavus. Materjali töödeldavust on keeruline kvantifitseerida, kuid võib öelda, et sellel on järgmised omadused:
Tulemuseks on hea pinnaviimistlus
Edendab tööriista pikka kasutusiga
Vajab freesimiseks väikest jõudu ja võimsust
Tagab žetoonide hõlpsa kogumise


